Vidéo
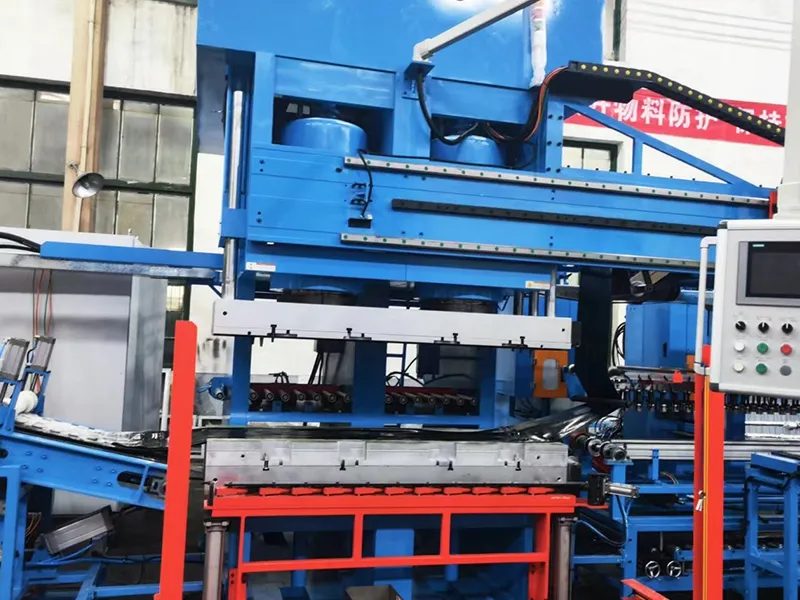
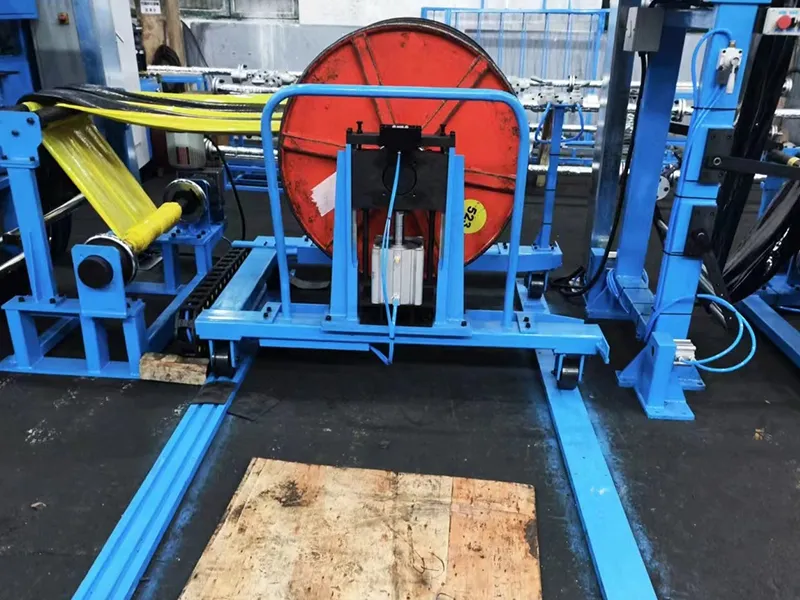
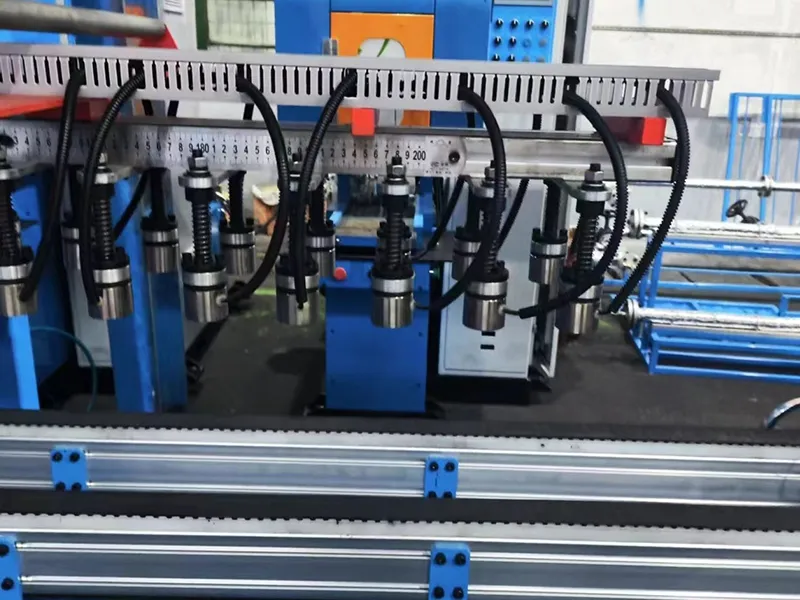
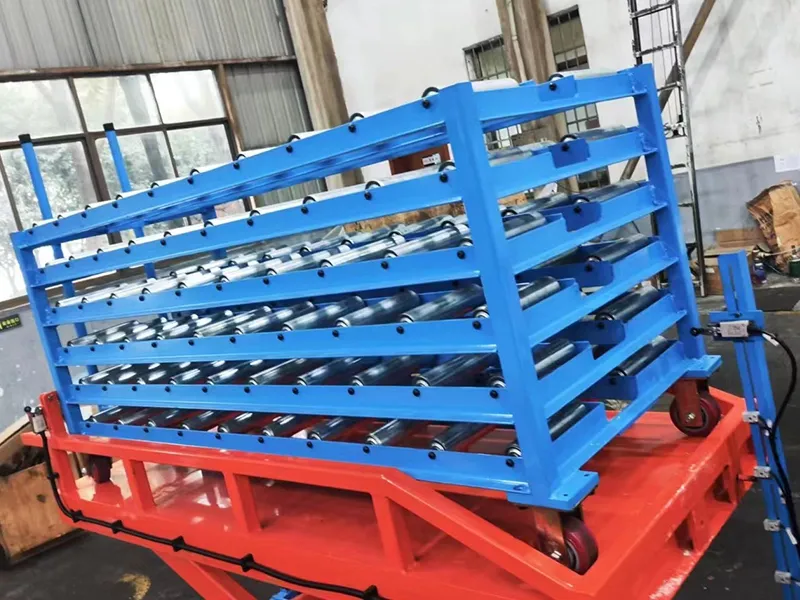
Machine de préconfection en caoutchouc
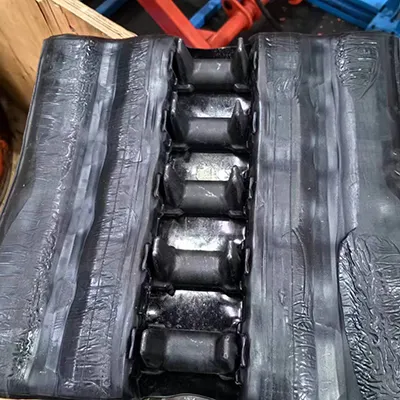
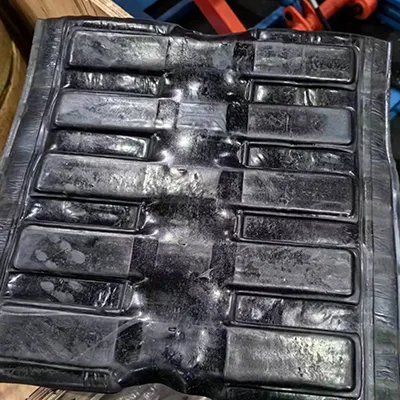
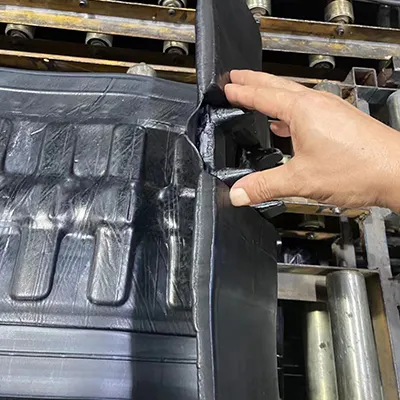
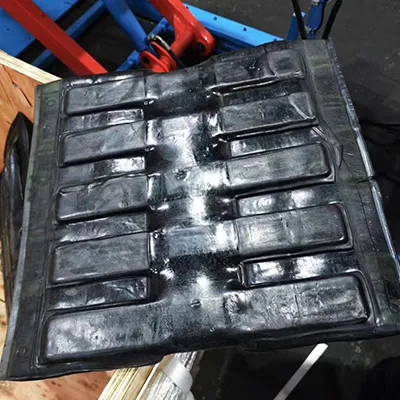
Afin d'améliorer l'efficacité de production avant la vulcanisation, les machines de préassemblage de chenilles en caoutchouc sont utilisées pour presser ensemble la feuille de caoutchouc inférieure, les noyaux en fer et la feuille de caoutchouc intermédiaire, afin de former un corps de chenille préformé. Une fois préparées, les chenilles en caoutchouc préformées peuvent être transférées directement vers la presse de vulcanisation, ce qui contribue à réduire le temps de fonctionnement de la presse.
Échantillons
Spécifications techniques
| Unité de serrage | ||
| Force de serrage du moule | kN | 3600 |
| Pression hydraulique | MPa | 20 |
| Diamètre du vérin de serrage | mm | 380 |
| Nombre de vérins de verrouillage du moule | pcs | 2 |
| Course de serrage max. du moule | mm | 600 |
| Hauteur d'ouverture maximale | mm | 700 |
| Épaisseur minimale du moule | mm | 100 |
| Dimensions du plateau de la presse | mm | 2000 × 700 |
| Largeur de la chenille en caoutchouc préformée | mm | 300–500 |
Caractéristiques
- Les noyaux en fer sont manipulés automatiquement, y compris la préhension, l'espacement et le convoyage.
- Les feuilles de caoutchouc sont déroulées automatiquement pendant le processus de préformage.
- Les feuilles de caoutchouc et les noyaux en fer sont pressés ensemble automatiquement pour former le corps de chenille préassemblé.
- Les chenilles en caoutchouc préformées sont découpées automatiquement après pressage.
- La pesée et le convoyage sont également effectués automatiquement après le préformage.